- Maison
- À propos de nous
- Produits
- Pièces de métallurgie des poudres
- Pièces d'estampage d'amortisseur
- Pièces en caoutchouc d'amortisseur
- Pièces en plastique d'amortisseur
- Tige de piston d'amortisseur
- Ressort hélicoïdal d'amortisseur
- Douille coulissante DU
- Fixations d'amortisseur
- Tube en acier
- Amortisseurs complets
- Équipement de fabrication et de test de composants d’amortisseur
- Nouvelles
- Télécharger
- Envoyer une demande
- Contactez-nous
Français
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- العربية
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Produits
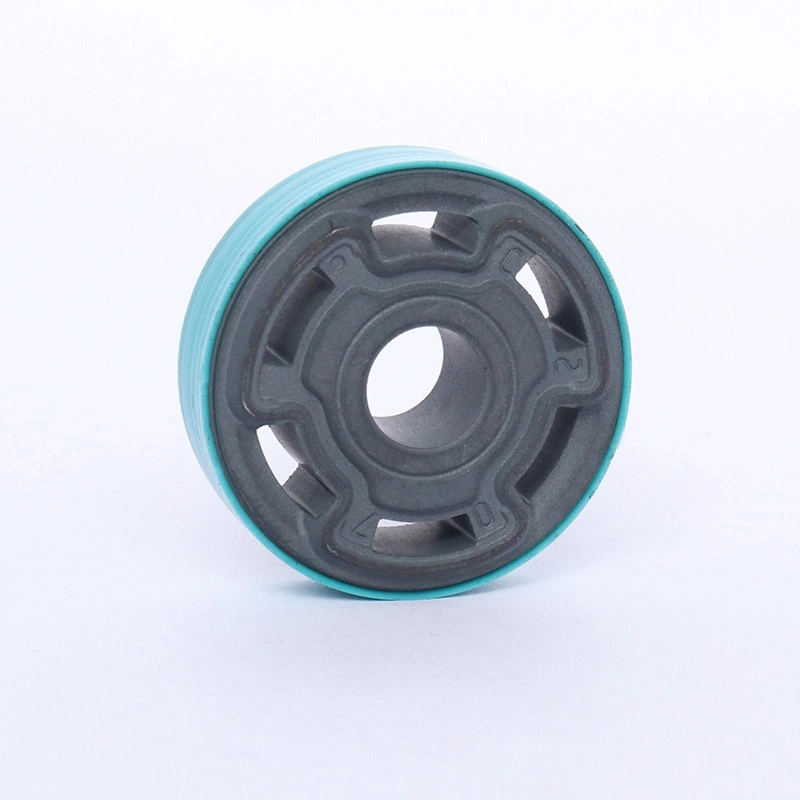
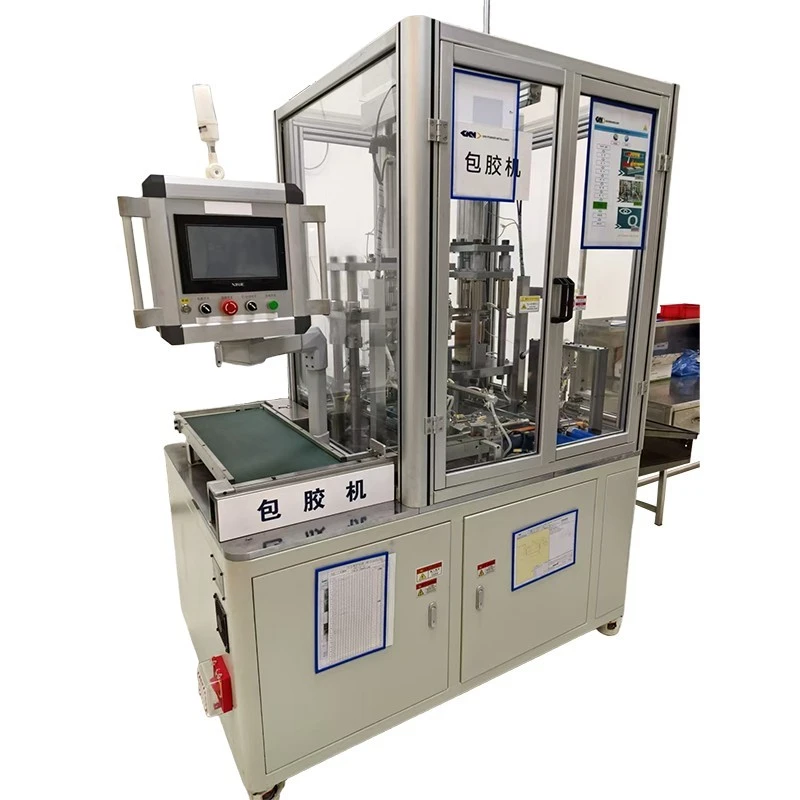
Nous fournissons des composants d'amortisseurs de toute catégorie, notamment des pistons, des pièces embouties, des joints en caoutchouc, des tiges de piston, des ressorts et des machines de cerclage/rainurage développées par nos soins.


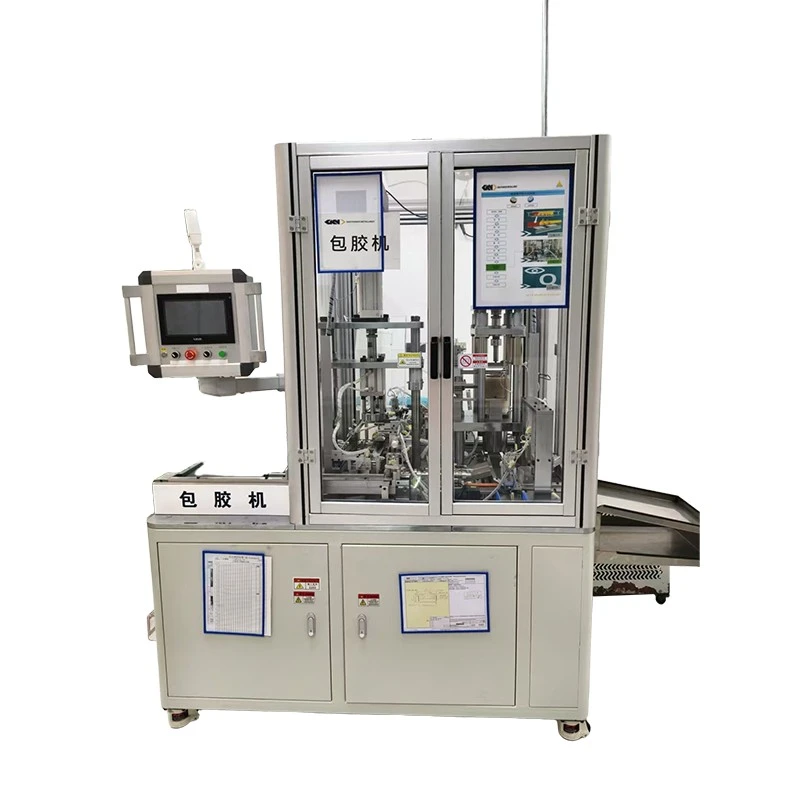
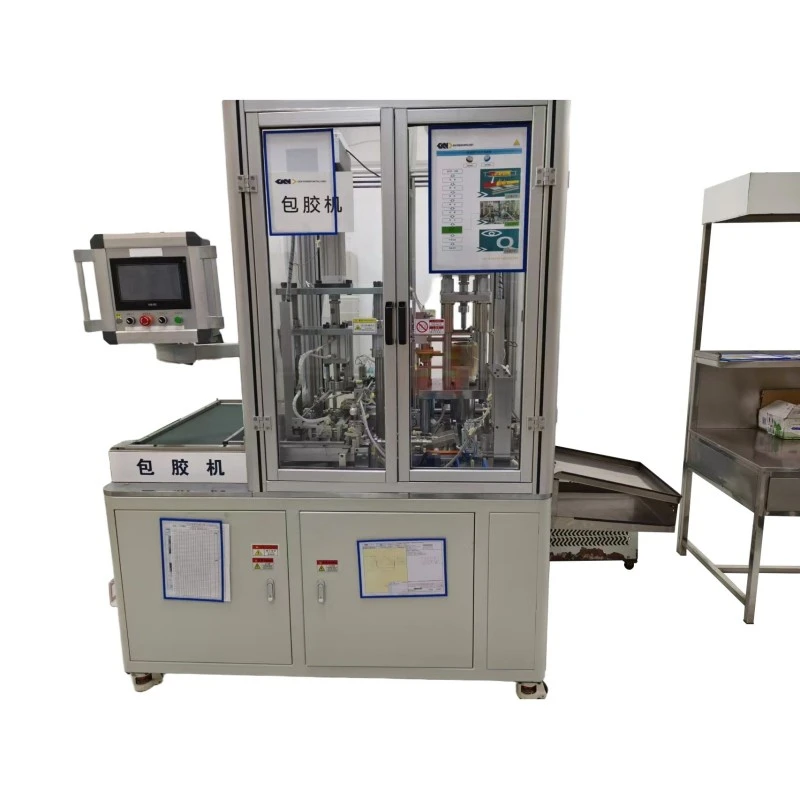
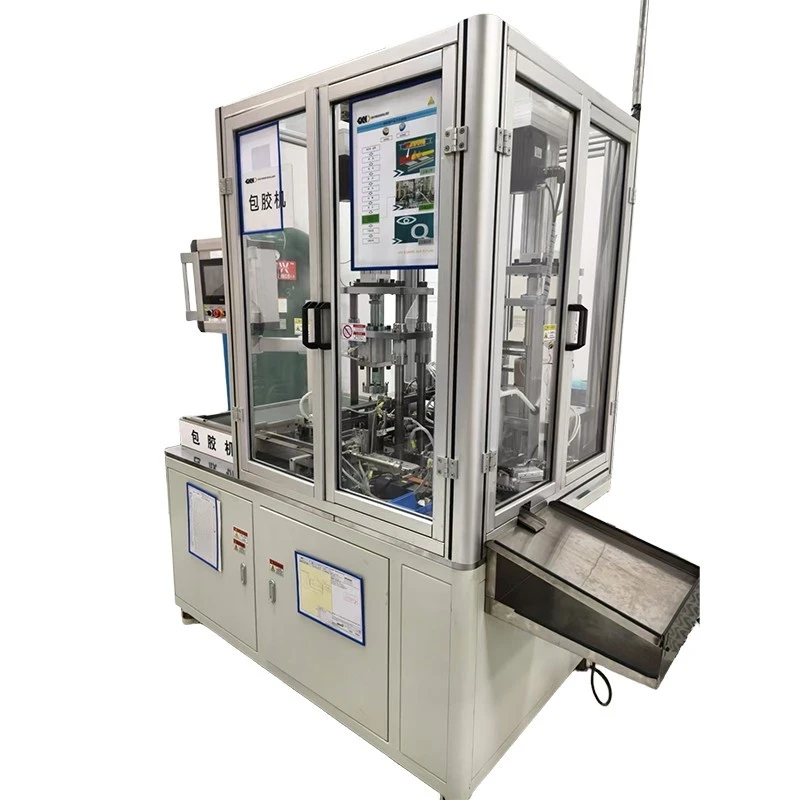
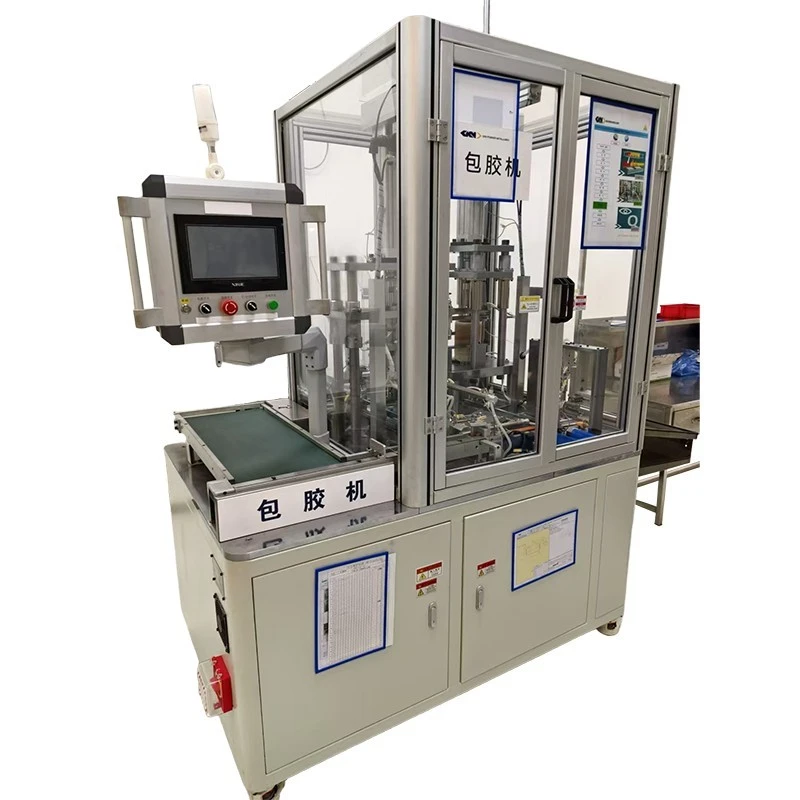
Machine de cerclage à piston entièrement automatique
La machine de cerclage de pistons entièrement automatique XIAYI est conçue pour le cerclage automatisé en PTFE des pistons de métallurgie des poudres utilisés dans les amortisseurs hydrauliques d'automobiles et de motos. La machine intègre l'alimentation du piston, le placement des disques PTFE, le pressage électromagnétique à chaud, le refroidissement par circulation d'eau, l'ébavurage, l'évasement, l'élimination des déchets et la séparation des pièces défectueuses en un seul processus continu.
LeMachine de cerclage à piston entièrement automatiqueXYBJ-035XA(N) est spécialement conçu pour les bagues en PTFE sur les pistons d'amortisseurs de métallurgie des poudres. Il combine l'alimentation automatique du piston, le ramassage des disques PTFE, le pressage à chaud électromagnétique, le refroidissement par circulation d'eau, l'ébavurage, l'évasement, l'élimination des déchets, la séparation des pièces défectueuses et l'évacuation des pièces finies.
Avec une capacité de production de≥300 pièces par heure, contrôle basé sur PLC, fonctionnement par écran tactile, paramètres de processus réglables et outils configurables, la machine est conçue pour une production de masse continue tout en réduisant la manipulation manuelle entre les étapes individuelles du processus.
XIAYI a établi un système de gestion de la qualité conforme àIATF 16949:2016, prenant en charge les processus de fabrication contrôlés pour les équipements et composants liés à l'automobile.
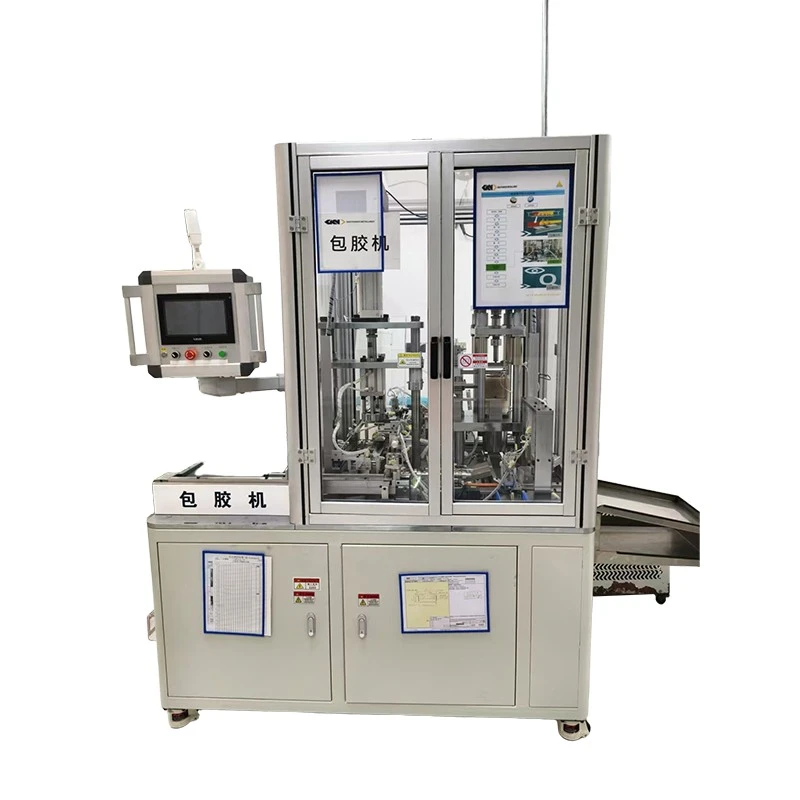
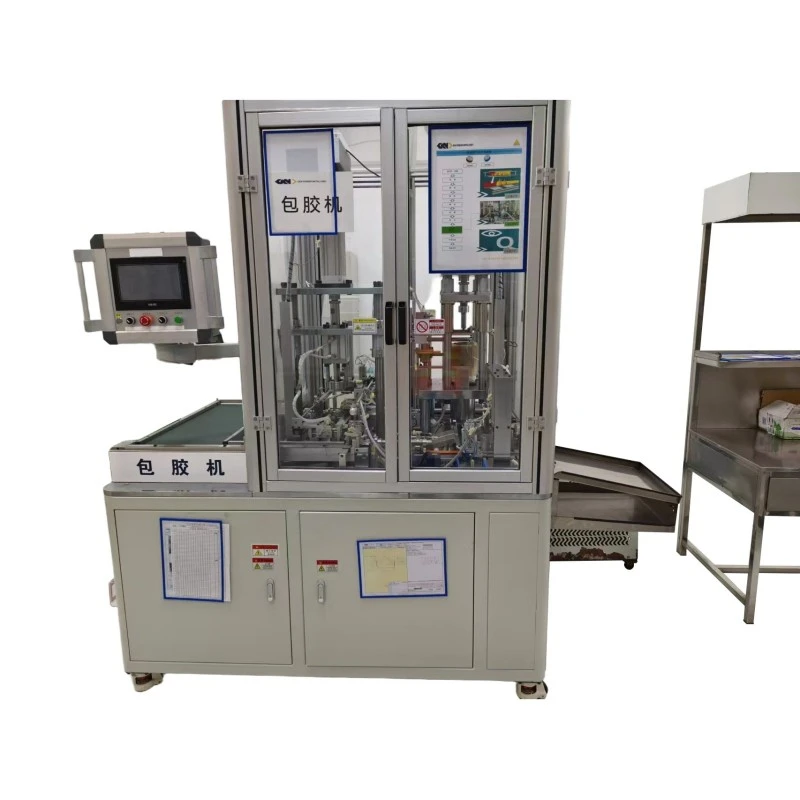
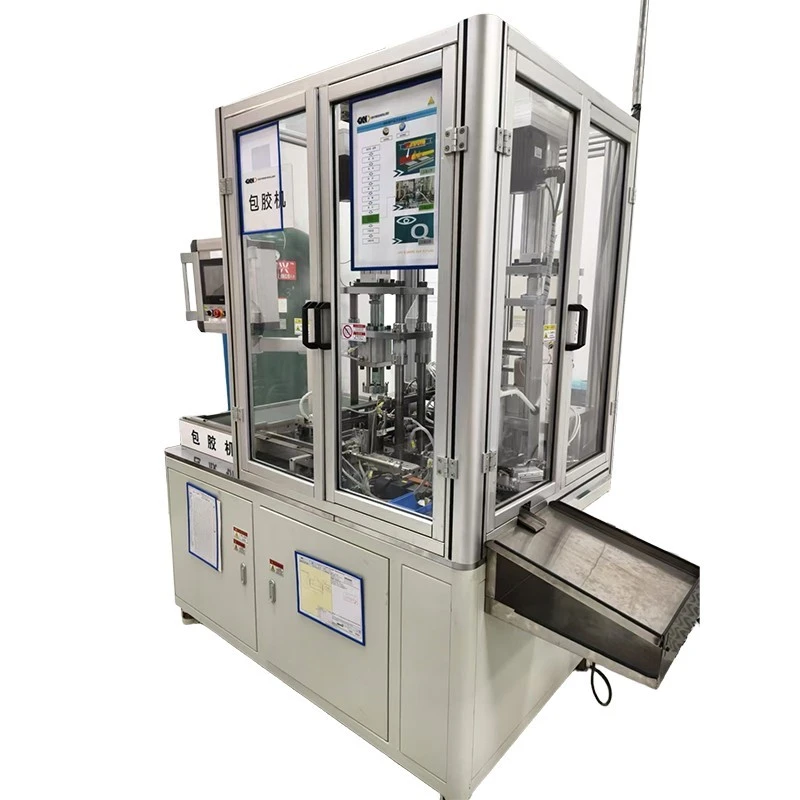
Intégration des processus de production
Alimentation automatisée des matériaux
Le piston est d'abord transféré du plateau d'alimentation vers la position de traitement. Un système de vide récupère le disque PTFE et le place avec précision avant le début de l'opération de pressage.
Banderolage et formage intégrés
Le piston et le matériau PTFE entrent ensuite dans la station de chauffage électromagnétique, où une pression et une température contrôlées sont appliquées pour la liaison. Après pressage à chaud, la pièce passe directement dans la station de refroidissement par eau en circulation.
Finition et déchargement des pièces
Après refroidissement, le piston procède à l'ébavurage et à l'évasement. L'excédent de matériau est éliminé, le bord en PTFE est formé et les déchets de coupe sont soufflés à l'air comprimé. La dernière étape sépare les pièces qualifiées des pièces suspectes lorsqu'un état anormal de la machine se produit, suivie de la décharge automatique des pistons finis.
Cet agencement intégré réduit la manipulation intermédiaire et facilite la gestion du cycle complet de cerclage PTFE au sein d'une seule ligne de production.
Contrôle des processus
Fonctionnement de l'automate et de l'écran tactile
LeMachine de cerclage à piston entièrement automatiqueutilise un automate Xinje et une IHM à écran tactile TouchWin pour coordonner les différentes étapes de traitement.
Les opérateurs peuvent configurer des paramètres clés, notamment la pression de pressage, le temps de chauffage, le temps de refroidissement, la vitesse de déplacement et d'autres paramètres de processus via l'interface à écran tactile. Des modes de fonctionnement manuel et automatique sont disponibles pour la configuration de la production, les tests et le fonctionnement normal.
Paramètres de chauffage et de refroidissement
Le système de contrôle de la température combine un chauffage électromagnétique avec un circuit indépendant de refroidissement par eau en circulation. La plage de température de chauffage est0–400 °C, alors que la température du moule recommandée est200-320°C. Le débit minimum d'eau de refroidissement est≥2,5 L/min.
Surveillance des alarmes et des E/S
Une fonction de surveillance des E/S intégrée permet aux techniciens d'observer les signaux de la machine pendant la mise en service et le dépannage. L'historique des alarmes est également conservé, fournissant des informations utiles lors de l'enquête sur des anomalies de température, des signaux de capteur, des problèmes pneumatiques ou d'autres interruptions d'équipement.
Changement d'outillage et de produit
Outillage remplaçable
Différentes dimensions du piston de l'amortisseur peuvent nécessiter des conditions de formage et de positionnement différentes. Pour cette raison, l'équipement utilise des outils remplaçables plutôt que de s'appuyer sur une configuration fixe.
Le système d'outillage peut inclure des moules de pressage de disques, des matrices coniques, des moules de cerclage, des manchons de disque en PTFE, des dispositifs de positionnement d'ébavurage et d'autres dispositifs personnalisés en fonction de la conception du piston.
Changement de modèle
Lors du passage d'un modèle de piston compatible à l'autre, l'ensemble d'outils correspondant peut être remplacé et les paramètres de processus requis peuvent être ajustés via l'IHM. Les recettes de processus peuvent également être enregistrées et rappelées, aidant ainsi le personnel de production à réduire la saisie répétée des paramètres lors des changements de modèle.
Modules de processus configurables
Les fonctions d'ébavurage, d'évasement et d'alimentation des disques PTFE peuvent être configurées en fonction des exigences de production, offrant une plus grande flexibilité lorsque la machine est intégrée dans différents processus de fabrication de pistons.
Arrangement de chauffage et de refroidissement
Chauffage électromagnétique
Le chauffage électromagnétique fournit une chaleur contrôlée au moule de cerclage pendant le cycle de pressage. Cela permet à la machine d'appliquer les conditions thermiques requises lors de l'étape de liaison PTFE.
Refroidissement par eau en circulation
Une fois l’étape de liaison terminée, la pièce entre dans un système de refroidissement par eau à circulation indépendant pour une réduction rapide de la température.
Stabilité de formation du PTFE
Le processus de refroidissement aide à stabiliser le matériau PTFE après le pressage à chaud et permet un formage cohérent avant les opérations de découpe ultérieures. La plage de température du moule recommandée de200-320°Cfournit une référence de processus pratique, tandis que les paramètres réels peuvent être ajustés en fonction du matériau PTFE, de la conception du piston, de la configuration de l'outillage et des exigences de production.
Automatisation et manipulation des pièces
Alimentation par piston
Le plateau d'alimentation et le système de convoyeur déplacent les pistons amortisseurs dans la zone de traitement. Le retournement du piston en option peut être intégré à la séquence d’alimentation.
Transfert de disque PTFE
Un générateur de vide intégré gère le ramassage et le transfert des disques PTFE, tandis que des capteurs photoélectriques et des commutateurs de proximité surveillent la position des composants tout au long du processus.
Enlèvement et décharge des déchets
Après le cerclage et le formage, l'air comprimé élimine les copeaux de coupe de la zone de travail. Les composants finis sont ensuite déchargés automatiquement.
Cette disposition permet de réduire les manipulations manuelles répétitives et maintient le piston en mouvement tout au long de la séquence de traitement définie.
Gestion des défauts et traçabilité
Surveillance des conditions anormales
Pour la production de pistons en grand volume, il est important d’empêcher qu’une anomalie de la machine génère une grande quantité de pièces douteuses.
Le système de contrôle comprend une logique d'alarme pour les conditions de fonctionnement anormales telles que les écarts de température. Lorsque la machine s'arrête en raison d'une condition anormale, les pièces suspectes peuvent être séparées des produits qualifiés selon la séquence programmée.
Historique des alarmes
L'historique des alarmes est stocké dans le système de contrôle afin que le personnel de maintenance puisse consulter les événements précédents de la machine. Associé à la surveillance des E/S, il constitue une référence pratique pour le dépannage et l'inspection préventive.
Protection de la production
La machine est également conçue pour s'arrêter dans des conditions de panne spécifiées plutôt que de poursuivre la production sans contrôle du processus, contribuant ainsi à limiter l'impact potentiel des anomalies de l'équipement sur les lots de pistons suivants.
Principales spécifications techniques
| Article | Spécification |
| Modèle | XYBJ-035XA(N) |
| Dimension hors tout (L × L × H) | 1600 × 1050 × 2200 mm |
| Poids de la machine | 700 kg |
| Tension/Fréquence nominale | 220 V/50 Hz |
| Max. Consommation d'énergie | 4500 W |
| Pression atmosphérique de travail | 0,5 à 1 MPa |
| Pression atmosphérique recommandée | 0,5 à 0,7 MPa |
| Méthode de chauffage | Chauffage électromagnétique |
| Plage de température de chauffage | 0–400 °C |
| Température recommandée du moule | 200-320°C |
| Méthode de refroidissement | Refroidissement par circulation d'eau |
| Min. Débit d'eau de refroidissement | ≥2,5 L/min |
| Capacité de production | ≥300 pièces/heure |
| Système de contrôle | Automate Xinje + écran tactile TouchWin HMI |
| Tuyau d'entrée d'air | Φ10 |
| Conduite d'eau de refroidissement | Φ8 |
Composants de base
Système de contrôle et pneumatique
La section de contrôle utilise unAutomate Xinje XC3-60T-E avec modules d'extensionavec une IHM à écran tactile TouchWin. Le PLC coordonne la manutention des matériaux, le chauffage, le refroidissement, le pressage, le parage, la détection, les alarmes et d'autres actions automatisées.
Le système pneumatique utilise des cylindres AIRTAC, des électrovannes, des unités de filtre-régulateur, un générateur de vide et un manomètre à vide. Le système comprend33 jeux d'électrovannespour contrôler les mouvements pneumatiques correspondants.
Système de pressage et d'entraînement
Le système de pressage utilise un cylindre de presse servo-électrique avec une force de pressage maximale de15 kN. Plusieurs moteurs à vitesse réglable sont utilisés pour les plateaux d'alimentation et les mécanismes de convoyeur.
Système de température et de refroidissement
Le système de température se compose d'un anneau chauffant en céramique, d'une feuille chauffante PTC et d'un ensemble de refroidissement par eau en circulation indépendant.
Capteurs et outillage
Les interrupteurs de proximité et les capteurs photoélectriques assurent la surveillance de la position et du processus.
L'outillage est personnalisé en fonction des dimensions du piston et peut inclure des moules de cerclage, des moules de pressage de disques, des matrices coniques, des manchons de disque en PTFE et des dispositifs de positionnement d'ébavurage.
Applications de production
Pistons d'amortisseur automobile
LeMachine de cerclage à piston entièrement automatiqueest conçu pour les fabricants travaillant avec des pistons de métallurgie des poudres utilisés dans les amortisseurs hydrauliques.
Composants d'amortisseur de moto
L'équipement convient également à la fabrication de composants d'amortisseurs de motos où des pistons de métallurgie des poudres à bande PTFE sont nécessaires.
Production multimodèle
La machine peut s'adapter à différentes spécifications de piston en modifiant les accessoires d'outillage pertinents et en ajustant les paramètres de processus correspondants. Cela le rend adapté aux fabricants produisant plusieurs variantes de pistons plutôt qu'un seul produit fixe.
Pour les entreprises qui mettent en place des processus de cerclage par piston en interne, la structure intégrée offre également un moyen de connecter le cerclage PTFE aux étapes en amont et en aval d'un flux de fabrication automatisé.
Installation et entretien
Inspection quotidienne
Avant le démarrage quotidien, les opérateurs doivent vérifier la pression de l'air de travail et inspecter les tuyaux pneumatiques pour détecter toute fuite. Les guides linéaires et les roulements linéaires doivent être lubrifiés environ tous les trois jours selon les conditions de fonctionnement.
Inspection mécanique
Les moteurs doivent être vérifiés pour déceler tout bruit anormal, tandis que la poussière et la graisse doivent être régulièrement éliminées des surfaces du moteur. Les vis, boulons et autres points de fixation doivent être inspectés et serrés tous les mois.
Examen des alarmes
Les enregistrements d'alarme doivent également être examinés périodiquement. Des alarmes répétées ou des signaux anormaux peuvent fournir une indication précoce qu'un capteur, un composant pneumatique, une unité d'entraînement ou un autre composant de la machine nécessite une inspection.
Installation et support technique
Installation et mise en service
XIAYI fournit une assistance à l'installation et à la mise en service après la livraison.
Formation des opérateurs
La formation des opérateurs peut couvrir le fonctionnement de la machine, le réglage des paramètres, le diagnostic des pannes et les procédures de maintenance de routine.
Garantie et pièces de rechange
L'équipement est fourni avec unGarantie 12 mois à compter de la date d'acceptation. XIAYI fournit également un approvisionnement à vie en pièces de rechange et une assistance technique en matière de consultation.
Pour les clients exploitant leMachine de cerclage à piston entièrement automatiqueen production continue, le support technique peut couvrir le fonctionnement de l'équipement, le réglage des paramètres, le dépannage, la configuration des outils et la maintenance de routine.
Avec un système de gestion de la qualité conforme à la norme IATF 16949 : 2016, XIAYI se concentre sur la fabrication contrôlée et la gestion de la qualité des équipements destinés aux applications de production liées à l'automobile.
Foire aux questions
Pour quoi cette machine est-elle conçue ?
La machine est conçue pour le cerclage automatique de PTFE sur les pistons de métallurgie des poudres utilisés dans les amortisseurs hydrauliques d'automobiles et de motos. Il combine le placement du PTFE, le pressage à chaud, le refroidissement, l'ébavurage, l'évasement et la manipulation des pièces au sein d'un seul système automatisé.
Quelle capacité de production la machine peut-elle atteindre ?
La capacité de production nominale est≥300 pièces par heure. La sortie réelle peut varier en fonction des dimensions du piston, du matériau PTFE, de la configuration de l'outillage, des paramètres du processus et des conditions de production.
Comment la bande PTFE est-elle collée au piston ?
Le processus utilise un chauffage électromagnétique associé à un pressage contrôlé. Après pressage à chaud, le piston entre dans une station de refroidissement par circulation d'eau pour stabiliser rapidement le matériau PTFE lié.
Quelle plage de température peut-on configurer ?
Le système de chauffage électromagnétique a une plage de température de0–400 °C. Une plage de température de moule recommandée de200-320°Cest fourni à titre de référence de processus, tandis que les réglages finaux doivent être établis en fonction du matériau PTFE spécifique et de la conception du piston.
Différents modèles de pistons peuvent-ils être produits ?
Oui. La machine prend en charge plusieurs spécifications de piston grâce à des outils remplaçables. Les moules et accessoires correspondants peuvent être modifiés en fonction des dimensions du piston, tandis que les paramètres du processus peuvent être enregistrés et rappelés via l'IHM.
Les opérateurs peuvent-ils ajuster les paramètres de production ?
Oui. Le PLC et l'IHM à écran tactile permettent aux opérateurs d'ajuster des paramètres tels que la pression de pressage, le temps de chauffage, le temps de refroidissement et la vitesse de déplacement. Des modes de fonctionnement manuel et automatique sont également disponibles.
Comment la machine gère-t-elle des conditions de production anormales ?
Le système de contrôle surveille les signaux du processus et émet des alarmes pour des conditions anormales spécifiées, notamment des problèmes liés à la température. Lorsque la machine s'arrête en raison d'un événement anormal, les pièces suspectes peuvent être séparées afin de réduire la possibilité de mélanger des produits potentiellement défectueux avec des pièces qualifiées.
De quel type d'air comprimé la machine a-t-elle besoin ?
La pression d'air de service spécifiée est0,5 à 1 MPa, avec0,5 à 0,7 MPa recommandépour un fonctionnement normal. La machine utilise un tuyau d'entrée d'air Φ10.
Quelle alimentation en eau de refroidissement est nécessaire ?
Le système de refroidissement utilise de l'eau en circulation, avec un débit minimum requis de≥2,5 L/min. La taille spécifiée du tuyau d'eau de refroidissement est Φ8.
Une formation à l'installation et aux opérateurs est-elle disponible ?
Oui. XIAYI fournit une assistance à l'installation et à la mise en service après la livraison, ainsi qu'une formation des opérateurs couvrant le fonctionnement de la machine, la configuration des paramètres, le diagnostic des pannes et la maintenance de routine.
Catégorie associée
- Pièces de métallurgie des poudres
- Pièces d'estampage d'amortisseur
- Pièces en caoutchouc d'amortisseur
- Pièces en plastique d'amortisseur
- Tige de piston d'amortisseur
- Ressort hélicoïdal d'amortisseur
- Douille coulissante DU
- Fixations d'amortisseur
- Tube en acier
- Amortisseurs complets
- Équipement de fabrication et de test de composants d’amortisseur
envoyer une demande
Informations de contact
-
Adresse
No.209 Lane 520 Tongning Rd, rue Qianjiang, district de Jiangbei, ville de Ningbo, province du Zhejiang, Chine
-
Tél
-
E-mail
Obtenez un devis sur mesure pour vos pièces d'amortisseur
Pourquoi les acheteurs mondiaux choisissent Ningbo Xiayi :
✓ Certifié IATF 16949 — Taux de défauts strictement contrôlé en dessous de 0,1 %.
✓ Fourniture de catégorie complète — Pistons, tiges, ressorts, pièces embouties et pièces en caoutchouc.
✓ Support R&D — Formules personnalisées de métallurgie des poudres et prototypage rapide de 7 à 10 jours.
✓ Capacité prouvée — 50 millions de pistons centraux produits chaque année pour les équipementiers mondiaux.
Prêt à commencer ? Remplissez le formulaire ci-dessous et notre équipe d'ingénierie vous répondra dans les 24 heures avec une recommandation personnalisée.

Recommandations d'actualités