- Maison
- À propos de nous
- Produits
- Pièces de métallurgie des poudres
- Pièces d'estampage d'amortisseur
- Pièces en caoutchouc d'amortisseur
- Pièces en plastique d'amortisseur
- Tige de piston d'amortisseur
- Ressort hélicoïdal d'amortisseur
- Douille coulissante DU
- Fixations d'amortisseur
- Tube en acier
- Amortisseurs complets
- Équipement de fabrication et de test de composants d’amortisseur
- Nouvelles
- Télécharger
- Envoyer une demande
- Contactez-nous
Français
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- العربية
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Produits
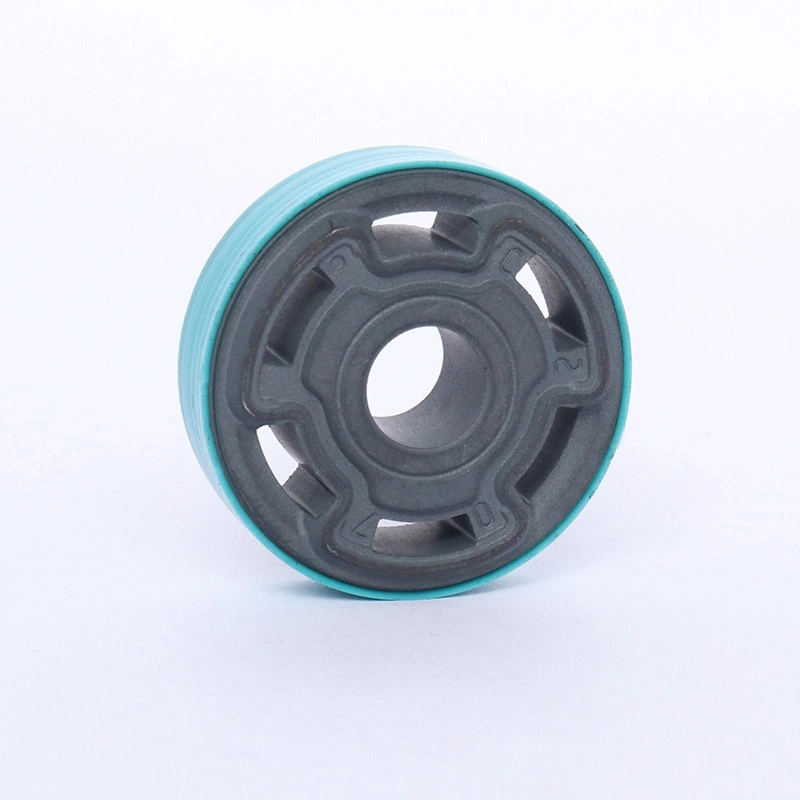
Nous fournissons des composants d'amortisseurs de toute catégorie, notamment des pistons, des pièces embouties, des joints en caoutchouc, des tiges de piston, des ressorts et des machines de cerclage/rainurage développées par nos soins.
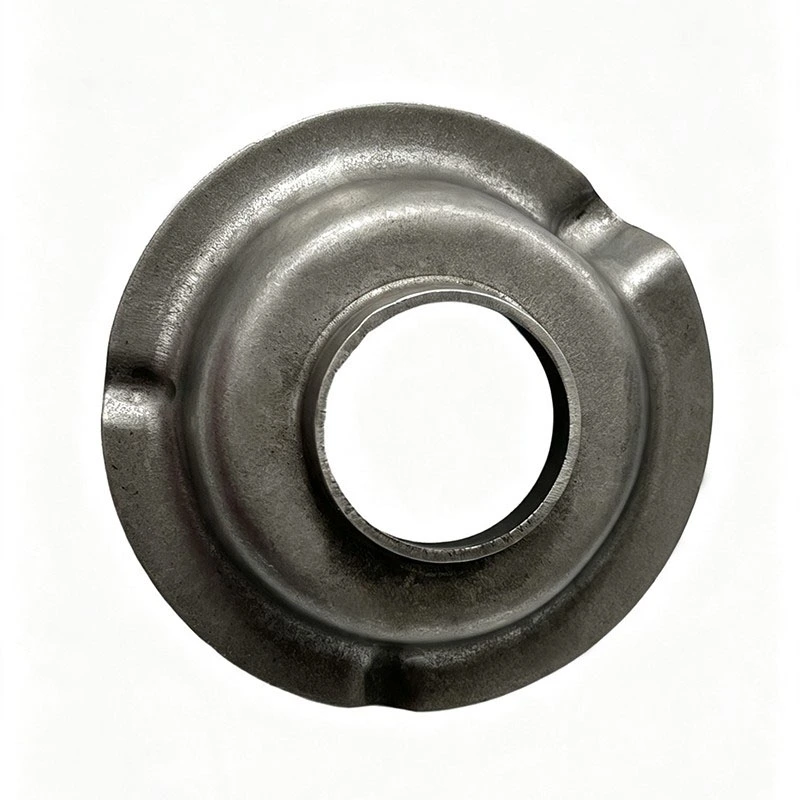

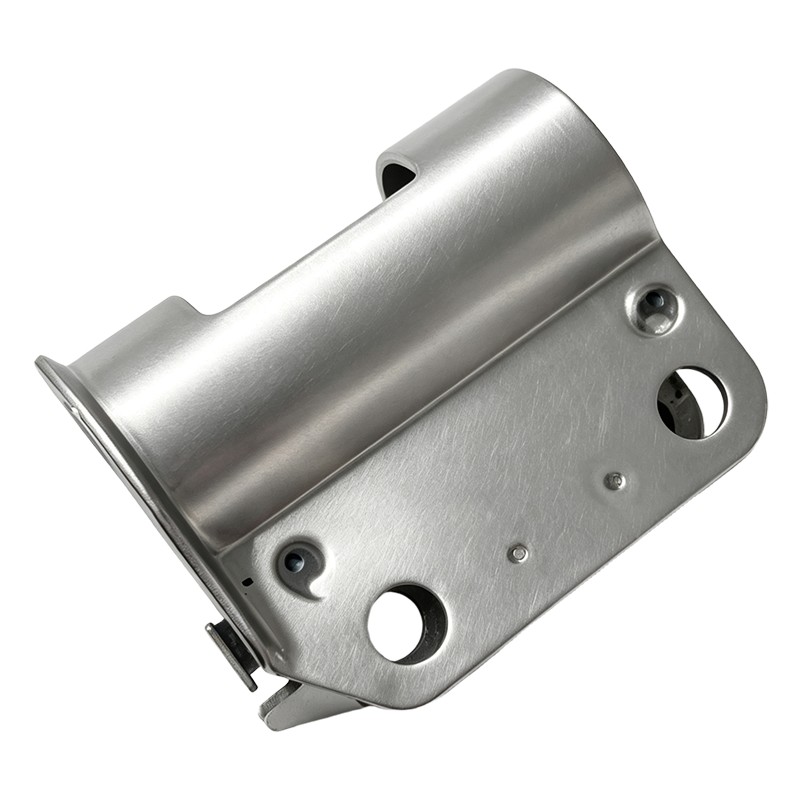

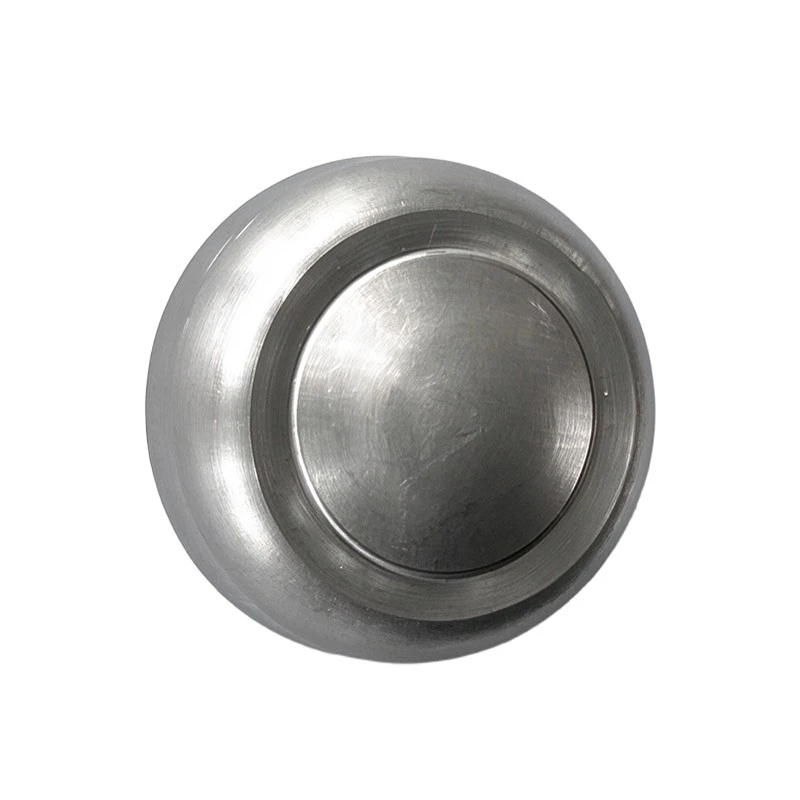
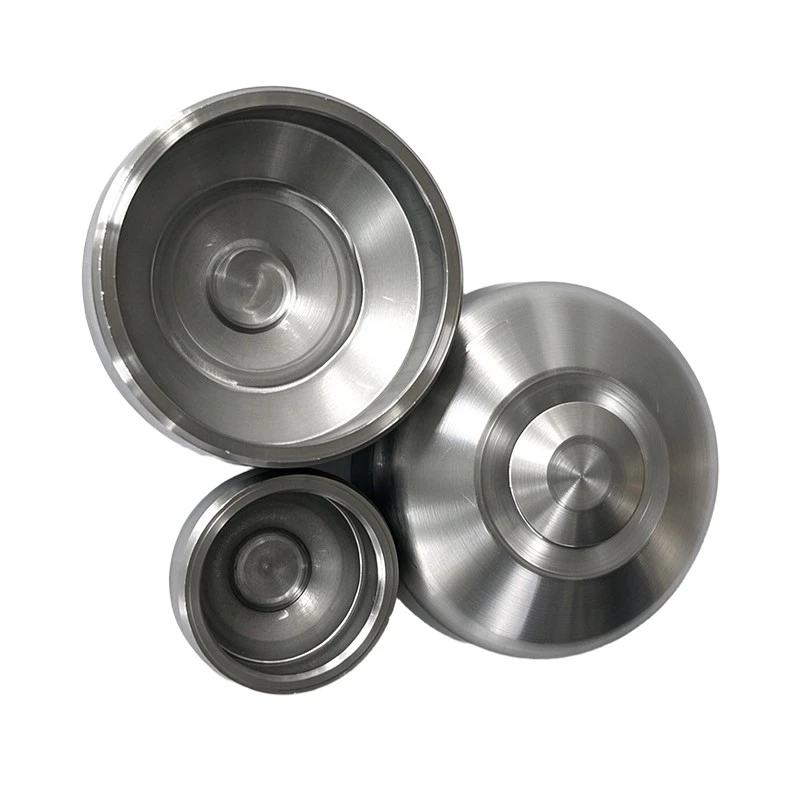
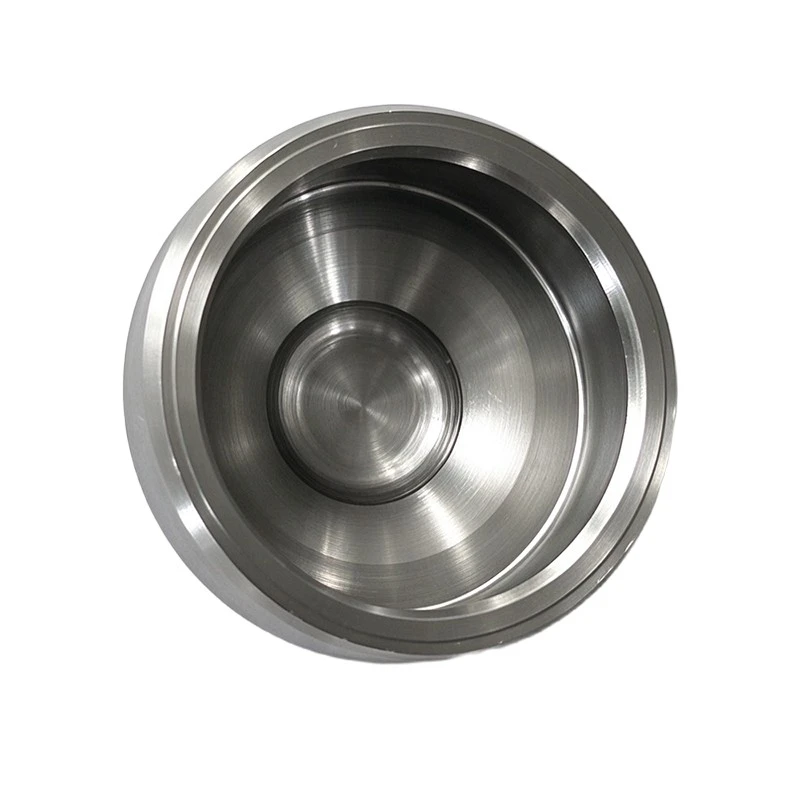
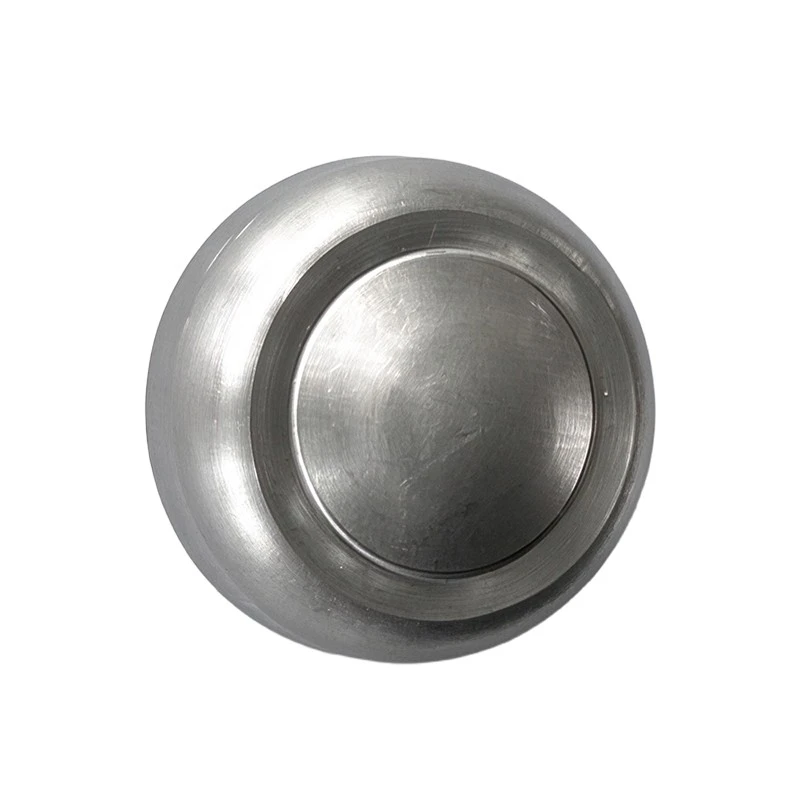
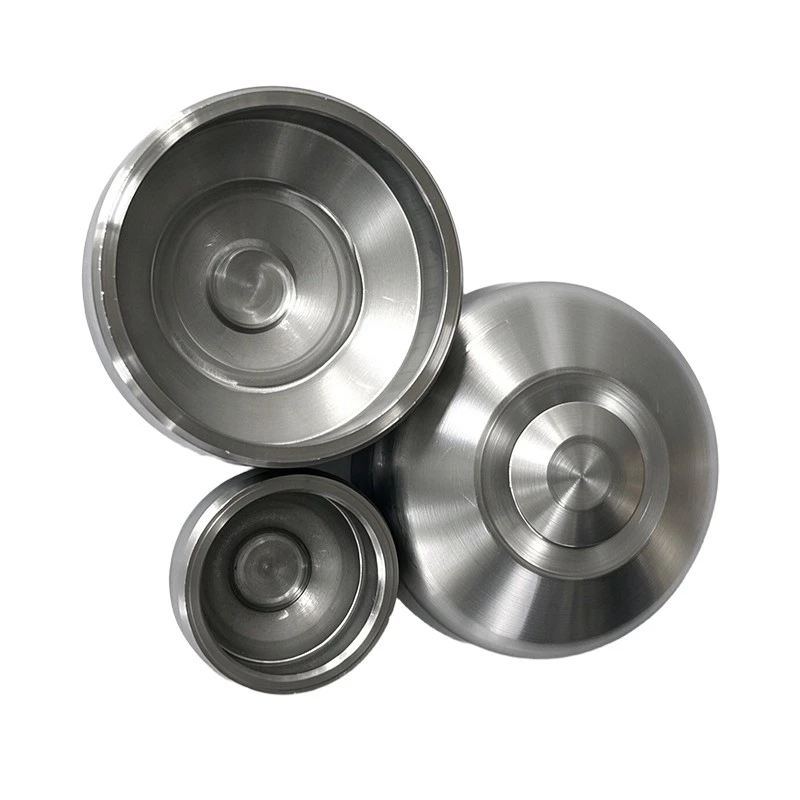
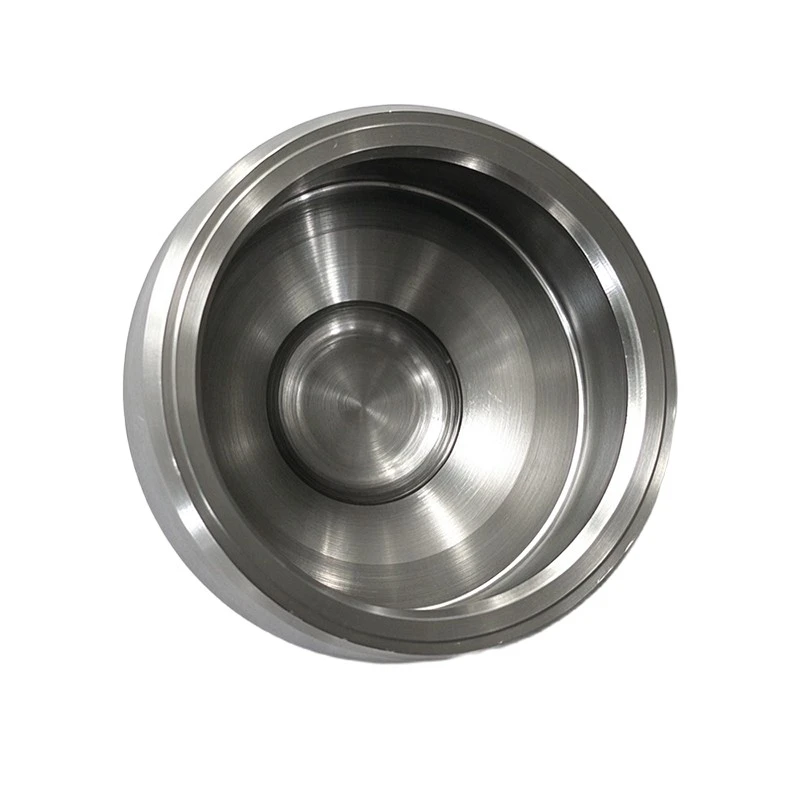
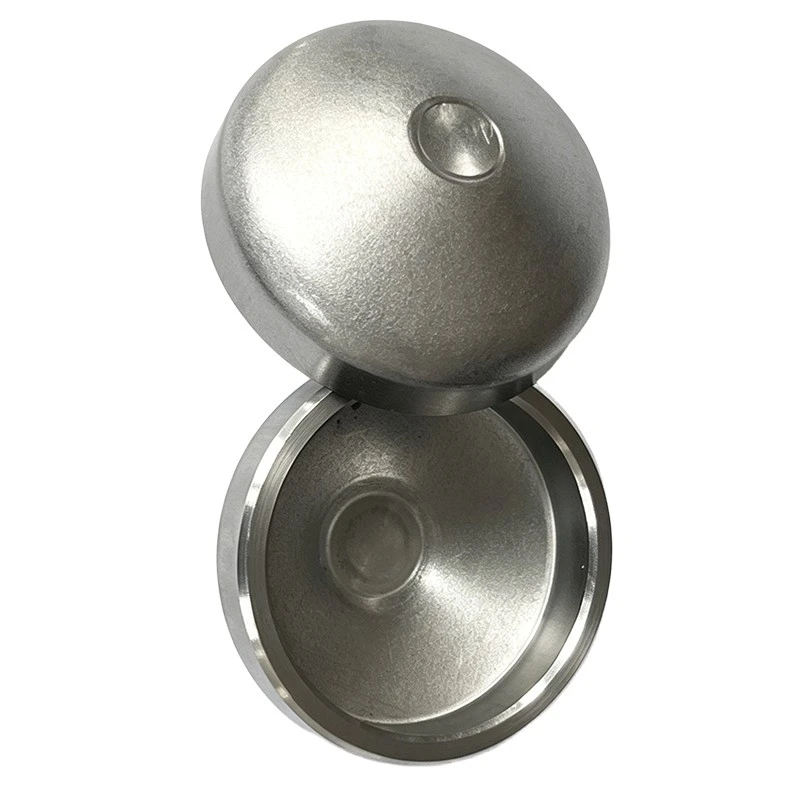
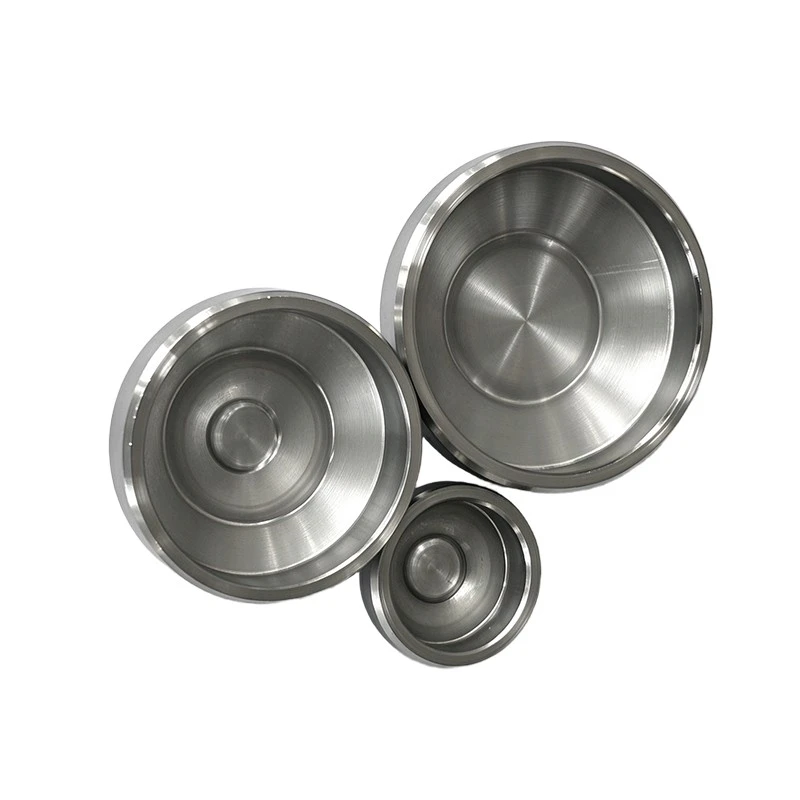
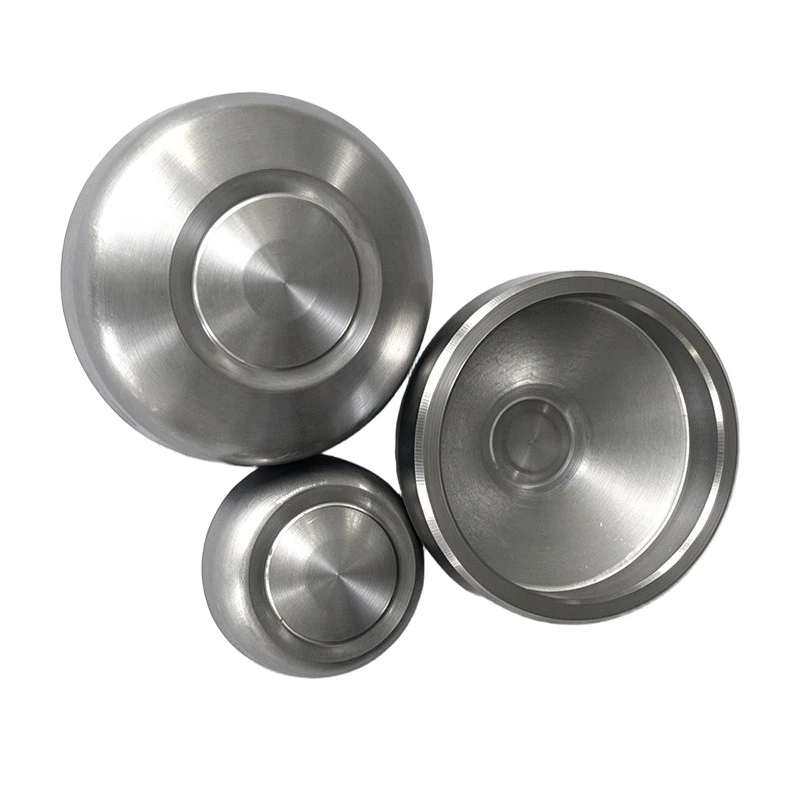
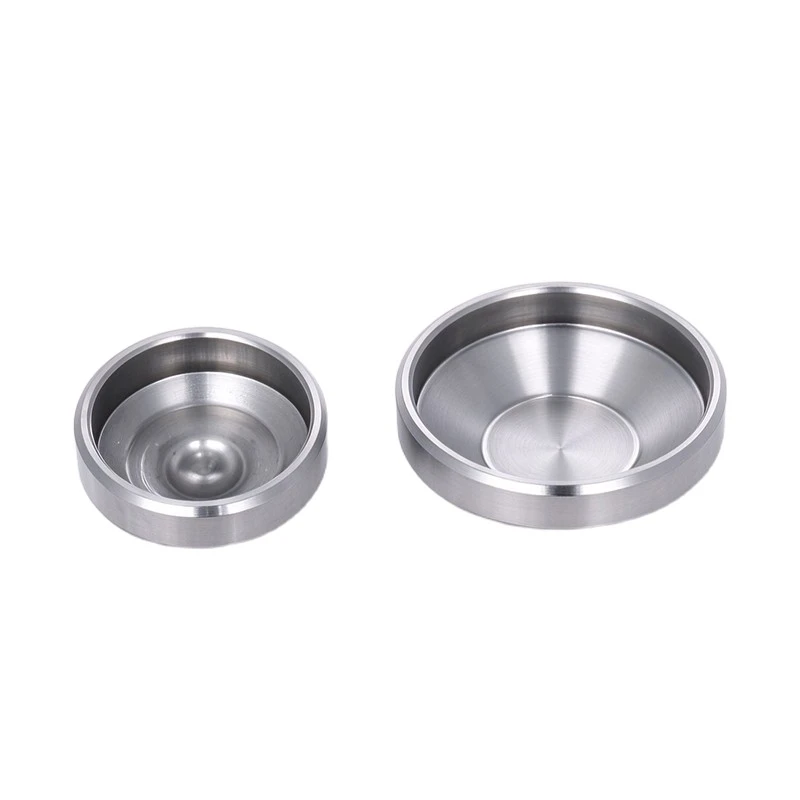
Embout soudé anti-fuite
L'embout soudé anti-fuite de XIAYI contient une face de soudure polie miroir jusqu'à Ra 0,6 μm, et chaque unité ne quitte notre usine qu'après avoir passé un test d'étanchéité à l'air de 10 bars et 30 secondes - 100 % testé, pas de chance d'échantillon. Installez-le une fois et le cylindre reste sec pendant toute la durée de vie de l'amortisseur.
Les fuites d’huile sont la défaillance la plus coûteuse qu’un embout d’amortisseur puisse produire – cela commence par un cordon de soudure qui avait l’air bien à l’extérieur. Notre embout soudé anti-fuite est conçu autour d'un seul objectif : zéro canal de fuite caché. La face d'extrémité de soudure est usinée CNC et polie miroir pourRa ≤ 0,6 µmavec une planéité de l'extrémité maintenue à≤ 0,03 mm, de sorte que le capuchon et le cylindre fusionnent en une couture continue et sans pores au lieu d'une soudure inégale avec des micro-espaces.
Chaque unité – ni un échantillon, ni un lot – passe un testTest d'étanchéité à l'air automatisé 10 bar / 30 savec une chute de pression nulle, suivie d'une vérification d'éclatement hydraulique par lots à≥ 50 bars. Si un bouchon ne peut pas retenir l’air, il n’atteint jamais votre chaîne de montage.
100%
Test d'étanchéité à l'air, 10 bar / 30 s
≥ 50 barss
Pression d'éclatement, lot vérifié
Ra ≤ 0,6 µm
Face d'extrémité de soudure polie
D’où viennent réellement les fuites – et comment nous fermons chaque chemin
| Chemin de fuite | Cause profonde mécanique | Contre-mesure XIAYI |
|---|---|---|
| Soudure virtuelle / infiltration de soudure | La face d'extrémité inégale ou rugueuse brise la fusion de la soudure | Facement CNC intégré + polissage miroir, verticalité contrôlée |
| Fuite lente cachée | Porosité invisible à l'inspection visuelle | Test de fuite d'air 100 % automatisé sur chaque unité |
| Espace induit par la déformation après le soudage | Libération des contraintes résiduelles lors de la chaleur de soudage des cylindres | Planéité ≤ 0,03 mm vérifiée sur testeur de planéité laser |
| Infiltration au bord de la bride | Bride excentrique, espace de soudage inégal | Coaxialité ≤ 0,02 mm, 100 % vérifié au laser |
Contrôle en boucle fermée en huit étapes, construit autour du joint
| Étape | Cible de contrôle |
|---|---|
| 1. Inspection des matières premières | Acier spécial embouti, tolérance d'épaisseur ±0,05 mm, sans huile/rouille/déformation |
| 2. Nivellement et refendage | Bords sans bavures et sans éclats - aucune rayure d'outil n'est entraînée lors du formage |
| 3. Emboutissage profond en plusieurs étapes | Différence d'épaisseur de paroi ≤ 0,08 mm, sans plis ni rétrécissement |
| 4. Bridement et coupe | Bride R1.8–R2.5, coaxialité ≤ 0,025 mm, pas de concentration de contraintes |
| 5. Face d'extrémité et polissage | Planéité ≤ 0,03 mm, surface de soudure Ra ≤ 0,6 μm, face frontale verticale |
| 6. Prétraitement et revêtement | Revêtement composite 40–65 μm, degré d'adhérence 0 |
| 7. Inspection complète des performances | Dimensions + étanchéité à l'air + résistance à la pression, couverture à 100 % |
| 8. Emballage et codage anti-poussière | Code de traçabilité laser à l'unité, emballage individuel étanche à l'humidité |
Équipement de test lié aux joints
| Test | Équipement | Norme d'acceptation | Fréquence |
|---|---|---|---|
| Étanchéité à l'air | Testeur de fuite d'air automatique | 10 bar / 30 s, perte de charge nulle | 100% |
| Résistance à la pression | Testeur d'éclatement hydraulique | Éclatement ≥ 50 bars | Échantillonnage par lots |
| Planéité et coaxialité | Testeur de planéité et de coaxialité laser | ≤ 0,02 mm | 100% |
| Finition de la surface de soudure | Ligne de tours et polisseuses CNC | Ra ≤ 0,6 µm | Par quart de travail |
Pourquoi les acheteurs B choisissent une casquette testée
Pour les assembleurs d'amortisseurs, une réclamation pour fuite sur site coûte bien plus que le capuchon lui-même : retours de cylindres, traitement de la garantie et perte de confiance dans la ligne. Un capuchon qui a passé avec succès la vérification de l'étanchéité à l'air et de la pression à 100 % supprime le mode de défaillance précoce le plus courant de votre liste de risques, avant qu'il n'atteigne le robot de soudage.
FAQ
Q : Pouvez-vous faire correspondre le diamètre intérieur de notre cylindre et nos paramètres de soudage ?
R : Oui. Envoyez-nous votre dessin de cylindre ou un échantillon de bouchon ; nous adaptons le diamètre extérieur du raccord, le profil de la bride et la finition de l'extrémité, puis confirmons la soudabilité avec un essai de soudage avant la production en série.
Q : Le test 10 bars / 30 s est-il réellement appliqué à chaque pièce ?
R : Oui – le testeur de fuite d'air automatisé fonctionne en ligne à une fréquence de 100 %, et toute chute de pression détourne automatiquement l'unité de la ligne. Les données des lots sont conservées à des fins de traçabilité.
Q : Quel revêtement recommandez-vous pour les applications critiques en matière de fuites ?
R : Pour les pièces critiques pour le soudage, nous recommandons une couche électronique cathodique, dont le film se forme uniformément (20 à 30 μm) sans interférer avec le soudage ; des systèmes de poudre plus lourds sont disponibles pour les environnements à corrosion prioritaire.
Demandez des rapports de tests d'étanchéité et des échantillons pour votre programme de bouteilles
Ningbo XiaYi Electromechanical Tech Co., Ltd. — Fabricant de pièces d'estampage d'amortisseurs certifié IATF 16949 : 2016 à Ningbo, Zhejiang. Partagez vos dessins pour un devis rapide et une validation d'essai de soudage.
À propos de la fiabilité des joints de XIAYI : XIAYI gère une station interne de vérification des joints où les tests automatisés d'étanchéité à l'air, la vérification d'éclatement hydraulique et la vérification de la géométrie au laser fonctionnent sur la même ligne que la production - les données d'inspection sont directement réinjectées dans les paramètres du processus, de sorte qu'une dimension de dérive est corrigée du même décalage qu'elle apparaît, et non après une plainte du client.
envoyer une demande
Informations de contact
-
Adresse
No.209 Lane 520 Tongning Rd, rue Qianjiang, district de Jiangbei, ville de Ningbo, province du Zhejiang, Chine
-
Tél
-
E-mail
Obtenez un devis sur mesure pour vos pièces d'amortisseur
Pourquoi les acheteurs mondiaux choisissent Ningbo Xiayi :
✓ Certifié IATF 16949 — Taux de défauts strictement contrôlé en dessous de 0,1 %.
✓ Fourniture de catégorie complète — Pistons, tiges, ressorts, pièces embouties et pièces en caoutchouc.
✓ Support R&D — Formules personnalisées de métallurgie des poudres et prototypage rapide de 7 à 10 jours.
✓ Capacité prouvée — 50 millions de pistons centraux produits chaque année pour les équipementiers mondiaux.
Prêt à commencer ? Remplissez le formulaire ci-dessous et notre équipe d'ingénierie vous répondra dans les 24 heures avec une recommandation personnalisée.

Recommandations d'actualités